

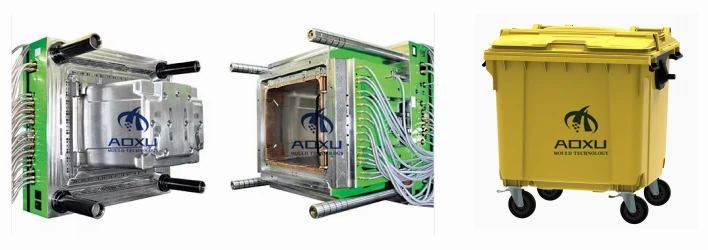
Når du vurderer det varme løpersystemet for å tilpasse en tilpasning av en 1100L plast søppelkasseform, er det signifikante forskjeller mellom å bruke en pinnepunktport og en nålventilport:
1. Gate størrelse og strømningsegenskaper
>Pin Point Gate
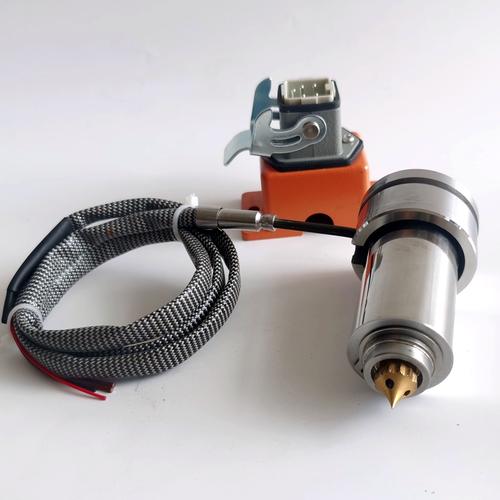
En pin -punktport har en veldig liten diameter, typisk i området 0. 5 - 2 mm. Dette resulterer i en høy skjærhastighet når den smeltede plasten passerer gjennom den. For 1100L plast søppelkasseformen begrenser den lille portstørrelsen strømningshastigheten til smelten innledningsvis. Som et resultat kan fyllingshastigheten være relativt treg, noe som kan være en bekymring for volumlister med store volum. Imidlertid kan den høye skjærhastigheten også forbedre fluiditeten til en viss plast ved å redusere viskositeten, noe som er gunstig for komplekse - formede deler som søppelbøtta med forskjellige kurver og detaljer.
Den lille størrelsen på pin -punktporten gir også mulighet for en mer presis kontroll av smeltestrømningsretningen til en viss grad, da smelten blir tvunget gjennom en smal passasje.
>Nålventilport
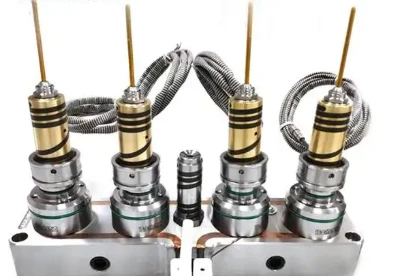
Nålventilporten har ikke en fast åpning av liten skala som pinneporten. I stedet kan åpningen av porten justeres ved å bevege nålen. Når det er helt åpent, kan det tillate at et stort volum smeltet plast strømmer raskt gjennom. Dette er svært fordelaktig for 1100L plast søppelkasseform, da det kan fremskynde fyllingsprosessen, spesielt for store hulrom med volum. Strømningshastigheten kan reguleres nøyaktig i henhold til fyllingsstadiet, for eksempel å starte med en langsom strøm for å forhindre luftinnfanging og deretter øke strømningshastigheten for effektiv fylling.
2. Gate Vestige og produktutseende
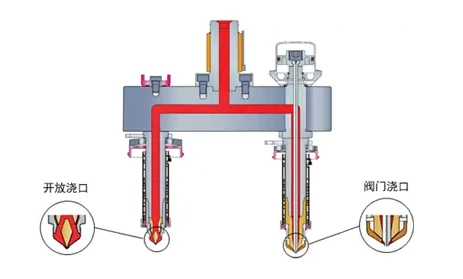
>Pin Point Gate
Etter at plasten stivner, etterlater pin -punktporten en liten, nesten prikk - som merke på produktoverflaten. Når det gjelder en søppelkasse på 1100L plast, hvis porten ligger i et synlig område, kan dette lille merket være en mindre estetisk bekymring. Imidlertid er det generelt lettere å trimme av sammenlignet med noen andre porttyper.
>Nålventilport
Når den er riktig operert, kan nålventilporten etterlate nesten ikke noe synlig merke på produktoverflaten. Siden nålen kan lukkes tett etter injeksjonen, er det ingen gjenværende plast ved portområdet, noe som er svært ønskelig for produkter der en ren overflatefinish er avgjørende, for eksempel søppelkasser med høy plast.
3. Prosesskontroll og forebygging av defekt
>Pin Point Gate
Med en pin -punktport må injeksjonstrykket kontrolleres nøye. På grunn av den lille portstørrelsen er det ofte nødvendig med et høyere injeksjonstrykk for å sikre at smelten kan fylle hele 1100L moldhulen. Dette høye trykket kan føre til problemer som blitz, overdreven pakketrykk og økt indre stress i produktet. Den lille porten er også mer utsatt for å tette seg hvis det er urenheter i plastmaterialet.
>Nålventilport
Nålventilporten gir bedre kontroll over injeksjonsprosessen. Evnen til å justere nålens åpning og stengetid gir nøyaktig kontroll av pakningen og holdetrykket. Dette kan effektivt forhindre defekter som overpakning, vaskerikter og luftinnfanging i 1100L plastgarbage. Det reduserer også risikoen for frysing av port under injeksjonssyklusen, noe som er et vanlig problem med faste størrelsesporter som pinneporten.